


Анализа предности обраде и основних захтева штанцања бакарног лима
Mar 26, 2026
Основне предности обраде бакарног лима
У поређењу са расутим начином обраде традиционалне производње, обрада бакарног лима за штанцање има многе изванредне предности и може ефикасно да реши болне тачке традиционалне обраде. Традиционална производња се углавном заснива на раштрканој преради, а квалитет производа и ефикасност производње у великој мери зависе од техничког нивоа радника. Аутоматизација је ограничена на ниво јединице, као што су ЦНЦ алатне машине, флексибилни производни системи, итд; Истовремено, традиционална прерада захтева попуњавање великог броја образаца за реквизицију материјала, образаца за производњу и образаца за пренос процеса, уз гломазан процес. Штавише, многи делови се производе комбинацијом сопствене-прераде и обраде, а пут процеса је неизвестан. Потребна опрема и опрема су разноврсни.
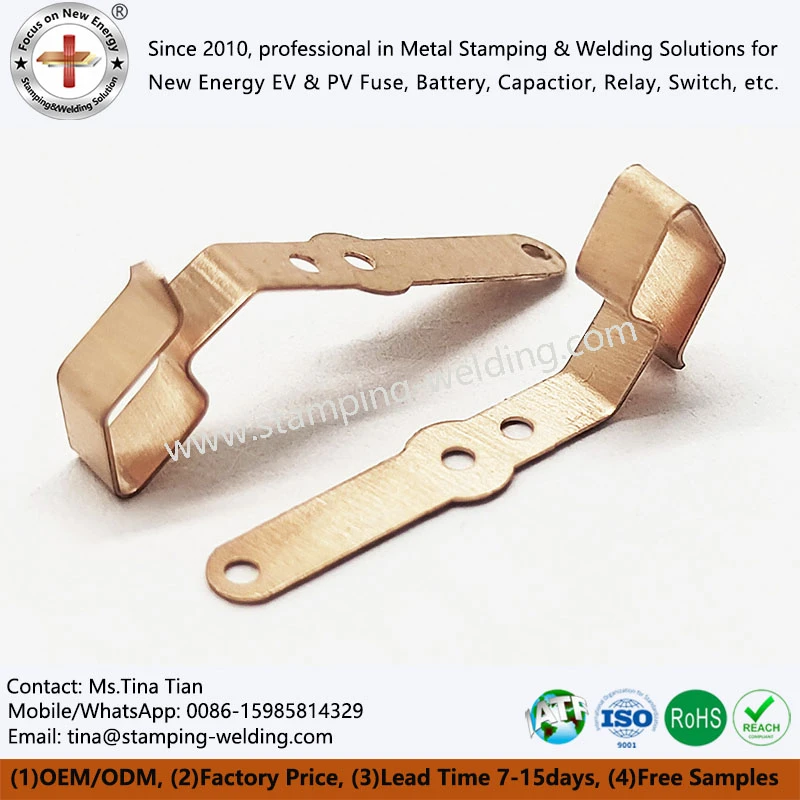
Процес штанцања прилагођеног штанцања бакра ослања се на синергију између специјализованих калупа и машина за штанцање како би се постигла масовна-производња великих размера, значајно смањујући ослањање на ручну технологију и побољшавајући ефикасност производње и конзистентност производа; У исто време, поједностављивање производног процеса, смањење попуњавања докумената и зрела технологија штанцања могу ефикасно оптимизовати руту процеса, смањити сложеност производње и прилагодити се производним потребама више делова индустрије.
Захтеви за пројектовање мерача за штампање бакарног лима
Као основна опрема за контролу квалитета електричних делова за штанцање бакра, мерачи се широко користе у аутомобилској индустрији. Њихов квалитет дизајна директно одређује тачност и безбедност инспекције и мора да буде у складу са пет основних захтева.
Један је захтев за хуманизацијом, где мерни алат треба да уравнотежи оперативност, флексибилност и практичност. За велике делове за штанцање, потребно је размотрити прилагодљивост уређаја за подизање како би се обезбедила равнотежа мерног алата и избегле безбедносне незгоде изазване неравнотежом током процеса подизања.
Други захтев је избор материјала, са приоритетом не-материјалима као што су смола, балансирање преносивости и чврстоће. Челик се такође може користити за израду високо{2}}прецизних мерача према потребама купаца, док се висина мерача дизајнира на основу просечне висине људског тела.
Трећа је тачност бенцхмарк дизајна. Неопходно је одредити референтне равни у три правца дужине, ширине и висине на основу димензија мерног алата и положаја мерених делова у координатама каросерије возила. У комбинацији са положајем уградње металних делова за штанцање електричног бакра, треба појаснити референтни образац.
Четврти услов је производност. Дизајн треба да буде у складу са стварним производним процесом, узимајући у обзир изводљивост производне технологије, и осигуравајући да се алат за инспекцију може несметано производити и постићи функцију детекције.
Пети услов је естетски изглед. На основу тренутних естетских потреба, уз обезбеђивање функције детекције, треба побољшати естетски изглед мерног алата, узимајући у обзир и практичност и естетику.
Захтеви за дизајн производа
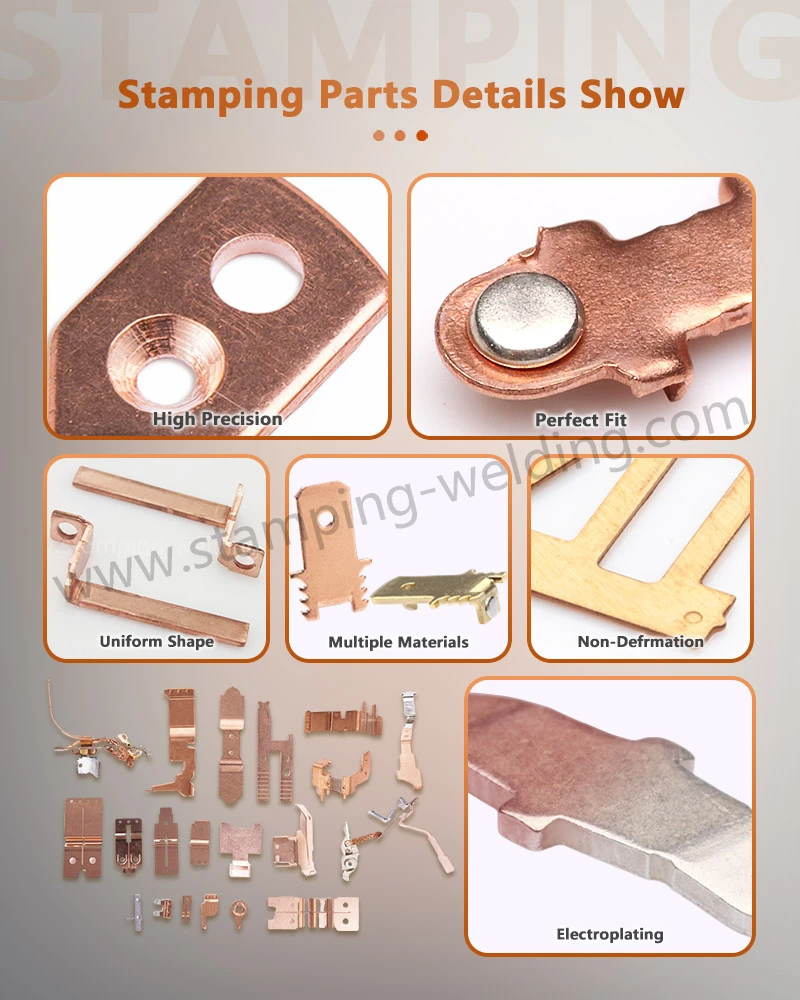
The design of Copper strip stamping needs to conform to the characteristics of stamping process, ensuring the feasibility of forming and product quality, mainly divided into two categories of requirements: bent parts and deep drawn parts. In the design of curved parts, the straight part of the curved edge needs to meet the requirement of H>2 δ. Ако је потребна краћа закривљена ивица, прво треба резервисати резерву, а вишак метала треба одрезати након савијања.
Приликом савијања перфорираних делова потребно је избећи деформацију тела рупе; У исто време, облик бакарних делова треба да буде што је могуће симетричнији, а радијус савијања не би требало да буде мањи од минималног дозвољеног радијуса савијања материјала. У дизајну дубоко извучених делова, радијус угаонице треба да се подеси разумно како би се избегло повећање броја циклуса дубоког извлачења, количине калупа и трошкова производње; Изглед треба да буде једноставан и симетричан, не превелик, како би се смањио број времена дубоког извлачења, побољшала ефикасност обликовања и брзина пролаза.
Уобичајени проблеми квалитета и решења
Тренутно је тржиште за штанцање бакарних метала у Кини презасићено и жестоко конкурентно, посебно са неким проблемима квалитета у аутомобилским деловима за штанцање, углавном концентрисаним у три аспекта.
Једна су површинске огреботине на деловима, углавном узроковане оштрим огреботинама или металном прашином која пада у калуп, што се може избећи брушењем огреботина калупа и уклањањем металне прашине.
Други проблем је пуцање на дну Прецисион бакарних делова за штанцање, што је често узроковано лошом пластичношћу материјала или претераном затегнутошћу ивичног прстена калупа. Неопходно је заменити материјал са добром пластичношћу или на одговарајући начин олабавити ивични прстен.
Трећи проблем је гужвање на бочним зидовима делова, углавном због недовољне дебљине материјала или ексцентричне уградње горњих и доњих калупа. Неопходно је заменити квалификоване материјале и благовремено прилагодити зазор калупа како би се обезбедио квалитет штанцања и обликовања.
Контактирајте нас
Ако имате питања оШтанцање бакарног лимаобраду, дизајн уређаја, контролу квалитета или сродне потребе прилагођавања или набавке, слободно комуницирајте са нама у било ком тренутку. Комбиноваћемо искуство у индустрији са вашим стварним потребама како бисмо обезбедили професионална решења која ће вам помоћи да побољшате ефикасност производње и обезбедимо квалитет производа.


