Карактеристике и решења штанцаних делова од нерђајућег челика и обраде дубоког извлачења
Jan 09, 2026
Штанцани делови од нерђајућег челика се широко користе у индустријској преради због одличне отпорности на корозију, механичких својстава и других предности. Међутим, у процесу штанцања метала, њихове сопствене карактеристике често представљају многе изазове за квалитет обраде и ефикасност производње. Посебно у процесу штанцања и дубоког извлачења плоча од нерђајућег челика, разумевање њихових карактеристика обраде и доношење циљаних решења су кључни за обезбеђивање квалитета производа и побољшање ефикасности производње.
Карактеристике обраде језгра
Штанцани делови од нерђајућег челика показују различите индустријске карактеристике током штанцања и обраде дубоког извлачења. Прво, његова тачка попуштања и тврдоћа су на високом нивоу, а ефекат каљења хладним радом је значајан. Током процеса обраде, дефекти као што су пукотине су склони настанку, што захтева високу прецизност у процесу обраде.
Друго, топлотна проводљивост нерђајућег челика је слабија од оне код обичног угљеничног челика, што директно доводи до релативно велике силе деформације, силе пробијања и силе вучења потребне за штанцање и дубоко извлачење, повећавајући потрошњу енергије и оптерећење опреме током обраде. Поред тога, пластична деформација лима током фазе дубоког извлачења може да изазове озбиљно очвршћавање, чинећи га склоним проблемима набора или дна током извлачења лима; У исто време, калупи за дубоко извлачење су склони стварању лепљивих грудвица, што може довести до озбиљних огреботина на спољашњем пречнику делова и утицати на квалитет изгледа штанцања од нерђајућег метала.
Стратегије решавања проблема обраде
Кроз-дубинску анализу, може се закључити да појава проблема штанцања и дубоког извлачења у штанцању метала зависи од својстава сировог материјала самог нерђајућег челика, као и да је уско повезана са вишеструким везама обраде као што су структура калупа, брзина штанцања, материјали калупа, мазива за штанцање и распоред руте процеса. Стога, у пракси штанцања од нерђајућег челика, циљне стратегије морају бити развијене из више димензија да би се систематски одговорили на горепоменуте изазове обраде.
Квалитет листова сировина је основни предуслов за обезбеђивање ефикасности обраде. У процесу прилагођених делова за штанцање метала, неопходно је купити формалне сировине које испуњавају националне стандарде како би се избегле опасности по квалитету из извора. Ако је одабран тврди материјал, третман жарењем се мора извршити пре обраде штанцањем како би се побољшале перформансе обраде материјала и смањила потешкоћа накнадне обраде дубоког извлачења.
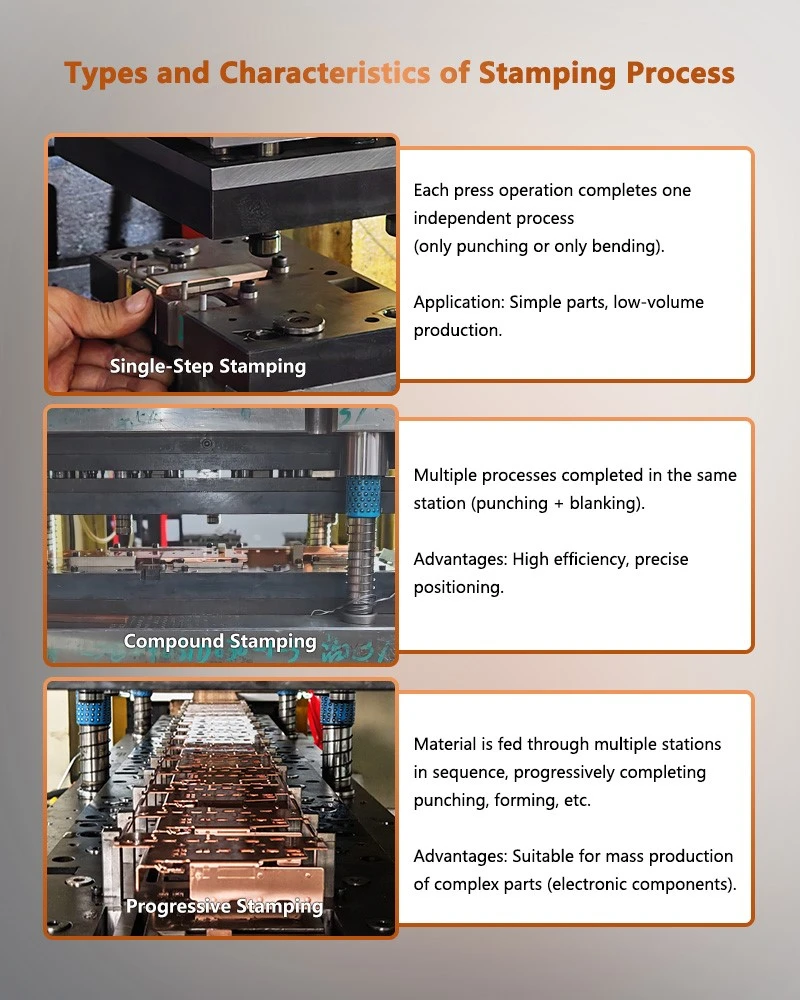
Оптимизацијски дизајн структуре калупа за прогресивно штанцање и разумна контрола брзине штанцања су кључне карике у побољшању квалитета обраде. Да би се смањила потешкоћа дубоког извлачења, површина за притискање ивица прстена за притискање ивица може бити дизајнирана тако да буде нагнута. На овај начин, током процеса дубоког извлачења, бланк може у потпуности да контактира површину за притискање ивица и конкавну матрицу под дејством прстена за притискање ивица, омогућавајући материјалу на заобљеном углу конкавне матрице да поднесе већу силу притиска ивице, ефикасно смањујући појаву дефеката као што су боре. Приликом штанцања нерђајућег челика, брзина сечења треба да се смањи за једну-трећину у поређењу са штанцањем обичног угљеничног челика. Пракса је показала да је коришћење хидрауличних преса за обраду далеко ефикасније од механичких машина за штанцање, и да се може боље прилагодити карактеристикама обраде нерђајућег челика, обезбеђујући стабилност процеса обраде. У међувремену, разуман дизајн структуре калупа је такође важна подршка за Цустом Метал Стампинг, што је од великог значаја за побољшање тачности производа.
Научна селекција материјала за калупе, посебно примена материјала за калупе против -пријањања, може ефикасно да реши проблем лепљења калупа. Током процеса дубоког извлачења материјала од нерђајућег челика, појава лепљења за калуп је прилично озбиљна, што не само да повећава хабање калупа већ и озбиљно утиче на квалитет изгледа делова. Због тога, у штанцању лимова, морају се изабрати материјали за калупе са одличним својствима против-лепљења. Тренутно, најчешће коришћени материјали за калупе против{5}}у индустрији углавном укључују тврде легуре, легуре на бази бакра-, ливено гвожђе од легуре 3054, итд. У стварној производњи, одговарајући материјали за калупе могу се флексибилно одабрати на основу сопствених услова опреме за топлотну обраду, производног учинка, могућности обраде сечења и специфичних захтева за квалитет делова.
Разумна употреба мазива за штанцање је важно средство за смањење отпорности на машинску обраду и осигурање квалитета површине. У процесу дубоког извлачења штанцања од нерђајућег метала, одговарајуће подмазивање контактне површине између материјала и калупа може значајно смањити коефицијент трења између њих, чиме се смањује сила дубоког извлачења. У поређењу са подмазаним и неподмазаним сценаријима обраде, сила дубоког извлачења може се смањити за око 30%. У исто време, добар ефекат подмазивања може побољшати степен деформације материјала, смањити крајњи коефицијент дубоког извлачења, чиме се смањује број времена дубоког извлачења, побољшава ефикасност производње и, што је још важније, ефикасно обезбеђује квалитет површине радног комада и избегава проблеме као што су огреботине на површини плоче од нерђајућег челика.
Разумно уређење руте процеса је кључна мера за решавање низа проблема изазваних каљењем Прецисион Метал Стампинг. Сам материјал од нерђајућег челика има високу чврстоћу и отпорност на деформације. Током процеса дубоког извлачења, подвргава се значајном радном очвршћавању након пластичне деформације, што резултира променама у механичким својствима материјала. Наиме, чврстоћа и тврдоћа су значајно повећане, док је пластичност знатно смањена. Поред тога, након деформације метала хладном прерадом, зрна ће се сломити, а решетка ће се увијати, постајући нестабилна и формирајући заостали унутрашњи напон. Ово унутрашње напрезање ће проузроковати промену облика деформисаних дубоко извучених делова, што ће довести до деформације или пуцања готових или-полуготових производа након дуготрајног-складишта.
Због тога је у производном процесу штанцања лимова неопходно комбиновати карактеристике материјала са захтевима производа, разумно уредити руту процеса, тачно одабрати одговарајући коефицијент дубоког извлачења и извршити одговарајући третман средњег жарења у кључним карикама. Кроз ову серију мера за оптимизацију процеса могуће је ефикасно избећи појаву пукотина и ломова у дубоко-вученим деловима и-полупроизводима због повећане отпорности и чврстоће на деформације, обезбеђујући стабилност квалитета производа. У међувремену, ове стратегије оптимизације су такође важна компонента техника штанцања метала, које имају значајну референтну вредност за побољшање укупног нивоа обраде штанцања.
резиме
У стварној производњи, било да јеШтампани делови од нерђајућег челикаили других облика штанцања, за штанцање и обраду плоча од нерђајућег челика, потребно је свеобухватно размотрити горе наведене факторе, и органски комбиновати контролу сировина, оптимизацију калупа, гаранцију подмазивања и планирање процеса. За производњу штанцања од нерђајућег челика 304, још је важније флексибилно прилагодити стратегију обраде на основу специфичне структуре и захтева перформанси делова, како би се обезбедио несметан напредак процеса обраде и прецизно постизање стандарда квалитета производа. Укратко, дубоко разумевање карактеристика штанцања лимова од нерђајућег челика и обраде дубоког извлачења, као и научна примена циљаних решења, кључ су за промовисање-квалитетног развоја индустрије штанцања од нерђајућег челика.
контактирајте нас