


Кључна разматрања и контролне тачке процеса за прецизну машинску обраду метала
Mar 26, 2026
Избор и предтретман материјала од угљеничног челика
Основа квалитета Прецизне обраде метала лежи у рационалном избору материјала и стандардизованој претходној обради. Челику са ниским садржајем угљеника са добром пластичношћу и могућностима обликовања треба дати приоритет у производњи, а толеранцију дебљине материјала треба контролисати у оквиру ± 0,05 мм, у складу са релевантним стандардима за хладно{2}}ваљане челичне плоче.
Угљенични челик високе тврдоће је склон повећаном хабању калупа или пуцању радног комада. Уљне мрље и оксидне љуске на површини лима треба унапред очистити како би се избегло гребање површине калупа и прилагођених металних делова за штанцање током процеса штанцања; Пре масовне производње, челик треба да се подвргне испитивању затезања како би се осигурало да механички индикатори као што је затезна чврстоћа испуњавају захтеве дизајна и стабилизују квалитет формирања из извора.
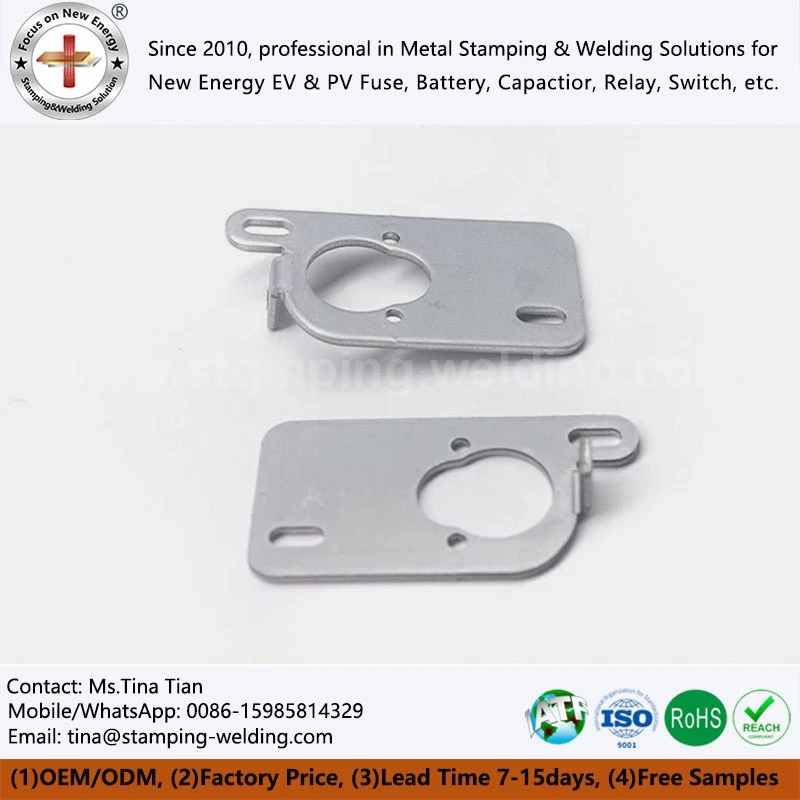
Кључне тачке дизајна калупа и управљање свакодневним одржавањем
Калуп је срж обезбеђивања тачности и конзистентности Прецизног штанцања метала, а разумна контрола размака и тврдоће су од кључне важности. Размак између калупа за штанцање треба да буде подешен на 5% -10% дебљине материјала. Ако је зазор превелик, то ће произвести очигледне неравнине, док ако је зазор премали, то ће значајно повећати губитак калупа. Челик калупа треба да се подвргне стандардизованом третману каљења и каљења да би се обезбедила довољна тврдоћа и побољшао век трајања производње. Истовремено, потребно је успоставити механизам редовног одржавања, проверити хабање ивице калупа према учесталости производње штанцања лимова, проверити уједначеност зазора калупа и избећи утицај погоршања стања калупа на тачност димензија и квалитет пресека.
Оптимизација параметара процеса штанцања и контрола процеса
Технике штанцања метала захтевају прецизно подешавање кључних параметара процеса како би се смањили дефекти као што су наборање, кидање и одступање димензија. Препоручује се да се брзина обичне опреме за штанцање контролише 20-60 пута у минути, а за прецизне моделе велике брзине она се може на одговарајући начин повећати. Пребрзо трчање може лако довести до нетачног позиционирања. Притисак на ивици дубоко вучених делова од угљеничног челика треба контролисати на 20% -30% силе пробијања. Недовољан притисак може изазвати наборе, док претерани притисак може довести до кидања. Правилно подмазивање штанцања током производног процеса прогресивног штанцања може ефикасно смањити трење и деформацију радног предмета и побољшати стабилност континуираног обликовања.
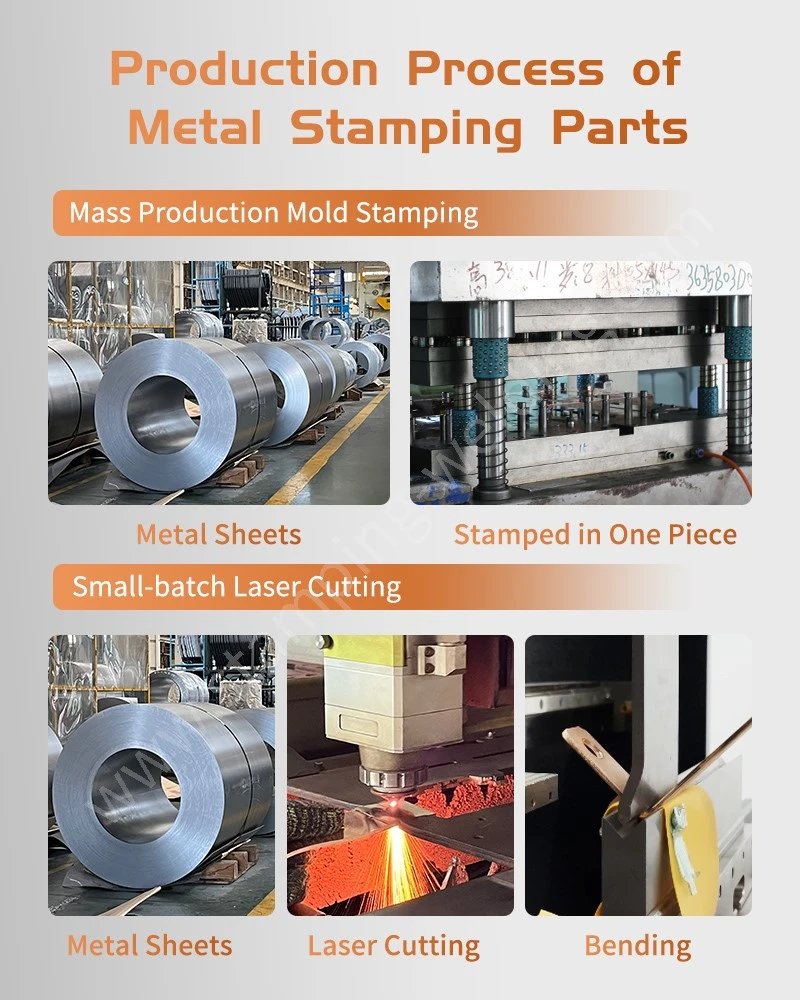
Контрола квалитета и контрола процеса
Инспекција квалитета је важан корак у обезбеђивању квалификоване испоруке прогресивног штанцања од тешких метала, са фокусом на контролу тачности димензија и недостатака у изгледу. Величина кључног отвора треба да достигне одговарајући ниво тачности и може се поново проверити помоћу инструмента за мерење координата; Индикаторе изгледа као што су висина и равност шиљака треба контролисати у разумном опсегу и насумично прегледати на фиксној фреквенцији. Истовремено, оптимизација методе распореда може побољшати искоришћење материјала, смањити стварање отпада и постићи ефикаснију контролу производње и трошкова уз обезбеђивање квалитета делова за штанцање и савијање прилагођених лимова.
Контактирајте нас
Стандардизација и контрола технологије обраде и контролних тачака квалитета металних челичних штанцовања је кључ за побољшање тачности производа, животног века и ефикасности производње. Наша компанија је специјализована за предузимање разнихПрецизно штанцање металаобраду и прилагођавање и може да пружи-услуге на једном месту од оптимизације процеса до масовне производње. Добродошли да се консултујете и преговарате са нама на основу цртежа и узорака.


