


Процес урањања сабирнице са ПВЦ изолацијом: анализа процеса, избор материјала и тачке примене у индустрији
Jan 31, 2026
Дефиниција језгра процеса и основе адаптације сцене
Потапање изоловане сабирнице од ПВЦ-а је технологија обраде језгра која равномерно покрива површину бакарних (или алуминијумских) шипки течним лепљивим изолационим материјалом кроз специфичан процес да би се формирао заштитни слој изолације. Широко се користи у области преноса енергије. Нарочито у енергетским батеријама и системима за складиштење енергије, овај процес формира изолациони слој кроз премаз од растопљене пластике, који треба да испуни више основних захтева: у погледу поузданости изолације, неопходно је обезбедити уједначену дебљину премаза (конвенционална 0,5-2мм), изолациону чврстоћу од 20-28кВ/мм, и издржати отпор на притисак од 8В ДЦ; У погледу прилагодљивости околини, неопходно је имати одличну отпорност на корозију у сланом спреју (5% раствор НаЦл, без корозије током 192 сата на 35 степени), а ниво успоривача пламена треба да задовољи стандард УЛ94-В0; У погледу исплативости, у поређењу са технологијом облагања ПИ филмом, трошкови материјала могу се смањити за 30%, што га чини погоднијим за потребе масовне производње. Међутим, постоје разлике у примени изоловане прилагођене бакарне сабирнице са процесом потапања ПВЦ-а у различитим сценаријима. У области енергетских батерија, због јаке просторне осетљивости и високих захтева за дисипацијом топлоте, згушњавање премаза може довести до повећања топлотног отпора од 20-31%, што ограничава његову примену; Систем за складиштење енергије захтева веће перформансе изолације него захтеви за лагану тежину, а стопа продирања процеса потапања је релативно већа.
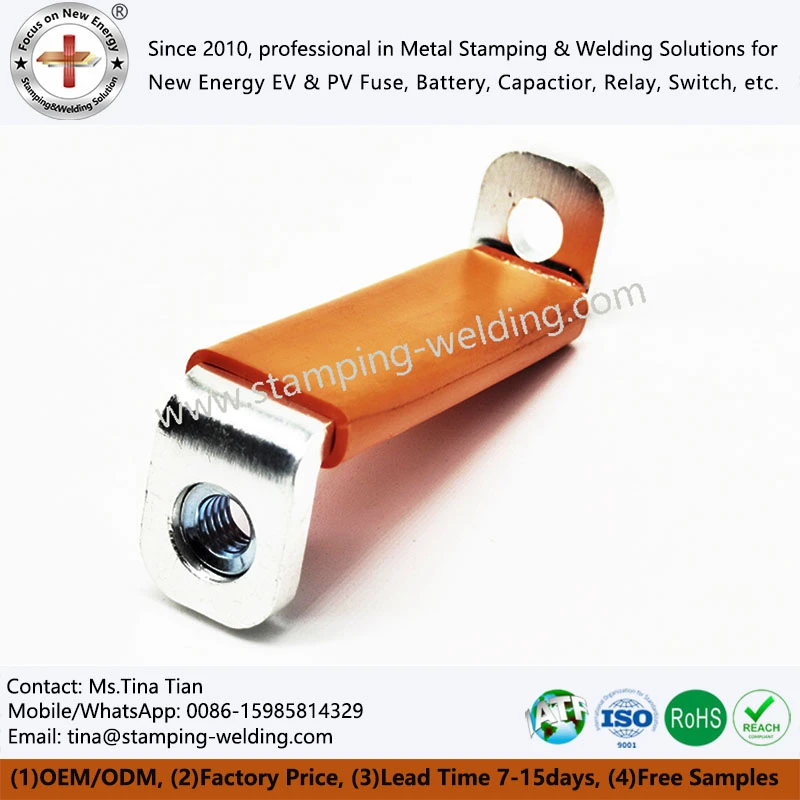
Анализа целокупног процеса и кључних контролних тачака
Срж процеса ливења потапањем је прецизна контрола целокупних параметара процеса, углавном укључујући четири кључне везе: претходну обраду, урањање, пластификацију и накнадну{0}}обраду. Предтретман сабирнице са умоченим ПВЦ-ом захтева завршетак уклањања уља и масти, храпавост површине и активацију предгревања да би се обезбедила адхезија премаза; Урањање лепка захтева строгу контролу параметара вискозитета и потапања раствора лепка како би се обезбедио уједначен премаз; Пластификација усваја тростепену криву загревања да би се обезбедило довољно унакрсно-повезивање полимера; Накнадна{4}}обрада обезбеђује квалитет и безбедност изоловане флексибилне бакарне сабирнице за батеријски пакет кроз градијентно хлађење, ласерско сечење и тестирање на непропусност.
Срж процеса потапања за пластичну бакарну електричну сабирницу израђену по мери лежи у потпуној контроли процеса. Прецизна контрола параметара у сваком кораку директно одређује квалитет и ефикасност премаза, који се може поделити у четири кључне фазе: претходна обрада, потапање, пластифицирање и накнадна{1}}обрада. Процес предтретмана је основа за обезбеђивање адхезије премаза, који углавном укључује три основне операције: одмашћивање и уклањање уља коришћењем алкалног раствора са пХ 10-12 за ултразвучно чишћење у трајању од 5-8 минута, обезбеђујући да заостале мрље од уља на површини бакарних и алуминијумских шипки буду мање од или једнаке 1мг/м² Површинска храпавост се постиже пескарењем 120 месх честица глинице да би се контролисала храпавост површине Ра између 1,6-3,2 μм, чиме се побољшава приањање слоја лепка; У фази активације предгревања, температура предгревања пластичне бакрене сабирнице треба да се одржава на 180-220 степени, док алуминијумска сабирница треба да буде 150-180 степени. Време предгревања треба подесити према дебљини радног комада (као што је 120 секунди за бакарну сабирницу дебљине 2 мм), а укупну температурну разлику треба контролисати унутар ± 5 степени.
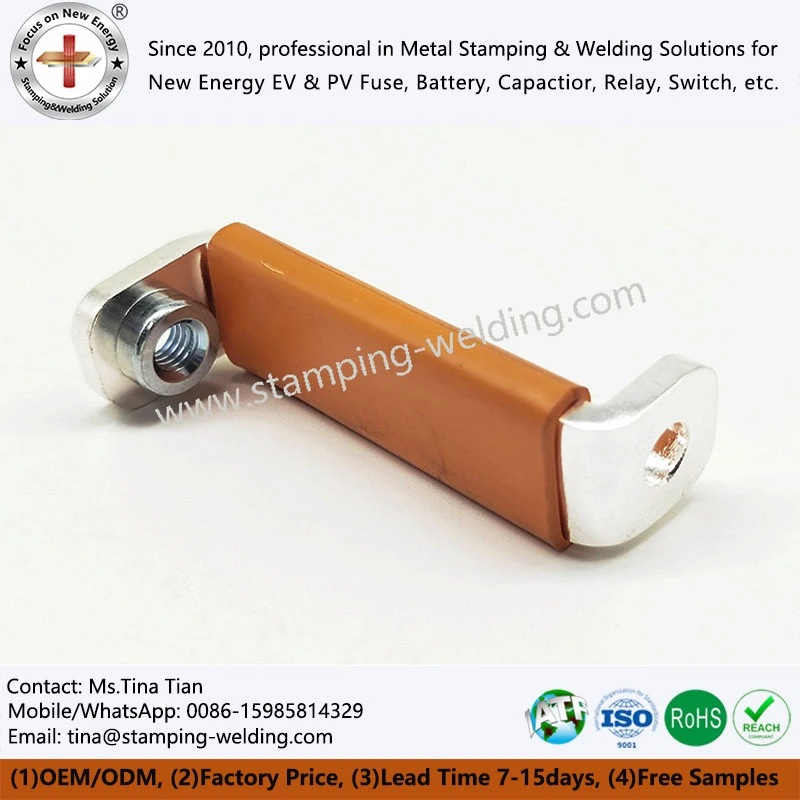
Контрола основних параметара и план превенције кварова
Стабилна примена Диппинг Сабирнице за процес уроњења Цоннецтиона ослања се на прецизну контролу кључних контролних параметара и превенцију кварова. Основне контролне ставке и одговарајући захтеви су следећи: циљна вредност вискозитета лепка је 2000 ± 500 цП. Ако је одступање превелико, то ће узроковати опуштање или непотпуну покривеност, и потребно га је узорковати и тестирати свака 2 сата кроз ротациони вискозиметар; У погледу температуре предгревања, циљне вредности за ПВЦ ламинирани флексибилни бакар су 200 степени, а за алуминијумске шипке су 170 степени. Одступања температуре могу да доведу до тога да силе пријањања и љуштења буду мање од 4Н/цм, што захтева праћење-у реалном времену помоћу инфрацрвеног уређаја за термичку слику; Циљна температура за пластифицирање константне температуре је 200 ± 5 степени. Нестабилна температура може да доведе до недовољног унакрсног-везивања, што може да изазове квар изолације. Ово се може открити помоћу ДСЦ диференцијалне скенирајуће калориметрије; Брзина хлађења треба да буде мања или једнака 5 степени/с. Ако је пребрза, лако може да изазове ширење микропукотина, што се може контролисати снимањем деформације хлађења помоћу-камере велике брзине. Типичан случај квара показује да је одређени пројекат складиштења енергије имао неуједначену температуру пластификације (температура на ивици кутије је била 15 степени нижа), што је резултирало појавом пликова и љуштења премаза након испитивања сланом спрејом. Након тога, проблем је решен повећањем вентилатора за циркулацију топлог ваздуха како би се оптимизовала уједначеност температуре.
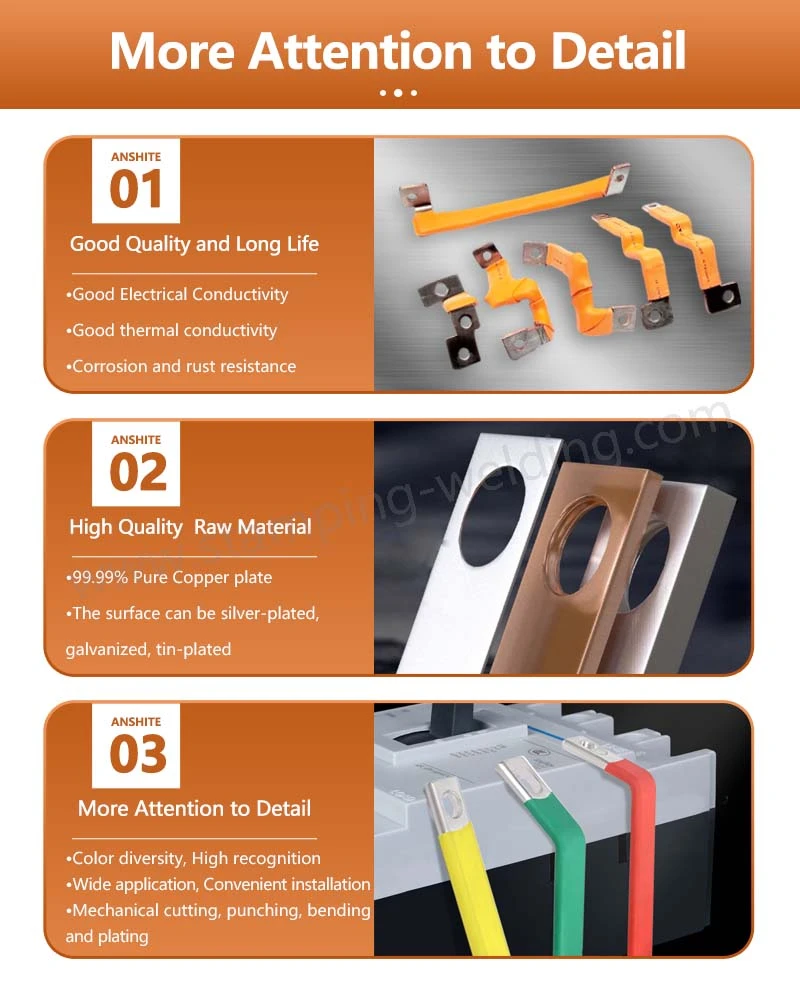
Основне технолошке апликације и будући развојни трендови
Све у свему, процес импрегнације сабирница обложених ПВЦ-ом је срж примене енергетских батерија, балансирања поузданости изолације, компромиса у погледу дисипације топлоте и захтева мале тежине. Постизање овог циља захтева три кључна пута: прво, пречишћавање радних корака, спровођење управљања прецизношћу од ± 5% за кључне процесе као што су активација предгревања, контрола вискозитета и пластификација градијента; Други је прилагођавање сценарија, оптимизација плана процеса за различите потребе локалног потапања енергетских батерија и дебелог премаза система за складиштење енергије пуне површине; Трећа је иновација материјала, која пробија ограничења перформанси традиционалних материјала кроз методе као што су додавање нано пунила и развој нискотемпературних{2}}лепкова. У будућности, са постепеном популаризацијом високонапонских-платформа батерија у чврстом стању-(800В+), процес изолације сабирница ће еволуирати у правцу ултра-танких премаза (<0.5mm) and functional composites (integration of insulation, thermal conductivity, and electromagnetic shielding), further adapting to the application needs of high-end power transmission scenarios.
контактирајте нас
Наш тим се фокусира на производњу серије сабирница и има професионални инжењерски тим. Ако сте тренутно уПВЦ изолована сабирницафаза селекције или техничке евалуације, наведите услове пројекта и кључне параметре за инжењерску потврду.


